

 English
 日本語
 русский


Руководство по выбору диспергирующей лопасти: скорость наконечника, геометрия и срок службы для промышленного смешивания
Контент
- 1 Что делает дисперсионное лезвие и чего оно не может
- 2 Геометрия дисперсионной лопатки: какой профиль выполняет какую работу
- 3 Скорость наконечника и диаметр диска: два показателя, определяющие тонкость
- 4 Подбор лезвия в зависимости от вязкости и загрузки твердых частиц
- 5 Материал, твердость и срок службы
- 6 Геометрия установки: смещение, перегородки и высота диска
- 7 Проверка симптомов: когда тонкость помола останавливается
- 8 Краткий контрольный список технических характеристик
- 9 Часто задаваемые вопросы по дисперсионным лезвиям
- 9.1 С какой скоростью на конце должна работать дисперсионная лопасть?
- 9.2 В чем разница между диспергирующей лопастью и смесительным винтом?
- 9.3 Какой материал лучше всего подходит для абразивных пигментов?
- 9.4 Как узнать, что дисперсионное лезвие изношено?
- 9.5 Может ли один диск обеспечить как смачивание, так и тонкое диспергирование?
- 9.6 Почему партия дисперсии нагревается и пенится?
Пигментную пасту, которая останавливается при показателе Хегмана, равном 5, или катодную суспензию, в которой по прошествии девяноста минут все еще наблюдаются агломераты, обычно винят в этом мельнице. Во многих случаях, которые нас просят рассмотреть, причина кроется в конце вала: рассеивающем лезвии.
Короткий ответ: дисперсионное лезвие хорошо справляется с одной задачей. Он смачивает порошок в жидкость и разбивает агломераты на кончиках зубьев. Он не уменьшает первичные частицы, не стабилизирует суспензию и не может компенсировать вал, установленный в центре резервуара без перегородок. Когда скорость наконечника, диаметр диска, геометрия зубьев, положение лезвия и материал соответствуют рецептуре, большинство паст и суспензий достигают заданной крупности за 20–40 минут. Когда один из этих пяти неверен, время замеса обычно удваивается, и дополнительное время нагревает продукт, а не диспергирует его.
Приведенные ниже цифры представляют собой типичные промышленные диапазоны, взятые из стандартной практики смешивания. Рассматривайте их как отправную точку для испытания вашей собственной формулы.
 |  |
Что делает дисперсионное лезвие и чего оно не может
Каждая дисперсия состоит из трех шагов. Смачивание заменяет воздушный слой на частице жидкостью. Деагломерация разделяет кластеры, удерживаемые вместе силами Ван-дер-Ваальса. Стабилизация не позволяет этим частицам повторно формировать кластеры, и это скорее формулировочное решение, чем аппаратное.
Лезвие действует только на средней ступеньке и только в тонкой зоне. Скорость сдвига достигает максимума в пределах нескольких миллиметров от кончика зуба и быстро снижается, поэтому диску диаметром 250 мм, работающему со скоростью 20 м/с внутри резервуара емкостью 10 000 литров, все еще требуется полчаса. Зона сдвига должна проходить через всю партию, а время партии определяется оборотом, а не только количеством оборотов в минуту.
Отсюда следует два вывода. Дисперсионный нож — неправильный инструмент для настоящего измельчения: если размер первичных частиц составляет 0,2 микрона, а агломератов в резервуаре — 20 микрон, зубчатый диск уменьшит партию примерно до первоначального размера и на этом остановится. А все, что мешает прокачиванию смеси мимо диска — центрированный вал, отсутствие перегородок, слишком мало свободной жидкости, оседающие на основании твердые частицы — превращает хорошую лопасть в дорогую лопатку.
Геометрия дисперсионной лопатки: какой профиль выполняет какую работу
При одинаковой мощности двигателя геометрия решает, получите ли вы сдвиг или поток.
- Пилообразный диск: плоский диск с от 8 до 24 зубцами по ободу. Почти вся входная энергия превращается в локальный сдвиг и очень малая часть идет на перекачку, а это именно то, что нужно для смачивания и разрушения агломерата.
- Диск с прорезями или перфорацией: тот же внешний профиль с отверстиями на лицевой стороне. Материал течет через диск, а не вокруг него, карман с низким сдвиговым усилием в центре сжимается, а пасты с вязкостью от 2000 до 5000 сП ведут себя лучше, чем со сплошной пластиной.
- Головка ротор-статора: зубчатый ротор внутри статора с прорезями с зазором в несколько миллиметров. Он производит наиболее интенсивный сдвиг, но в очень небольшом объеме, поэтому производительность на киловатт ниже, а высокие загрузки твердых частиц непрактичны.
- Пропеллеры и турбины: генераторы потока со скоростью от 3 до 8 м/с. Они смешивают и суспендируют твердые вещества, но не разрушают агломераты пигментов с практической скоростью.
На приведенной ниже диаграмме профили сравниваются качественно. Оценки представляют собой индексы ориентации, а не измеренные значения.
Сравнение профилей: пилообразный диск и турбина со скошенными лопатками
Пилообразный дисперсионный диск Турбина со скошенными лопатками
Скорость наконечника и диаметр диска: два показателя, определяющие тонкость
Скорость наконечника равна пи, умноженному на диаметр диска, умноженному на скорость вращения. Диск диаметром 250 мм, вращающийся со скоростью 1500 об/мин, движется со скоростью 19,6 м/с, комфортно находясь внутри рассеивающего окна. Диску диаметром 150 мм для достижения того же показателя требуется около 2400 об/мин, поэтому диски меньшего размера в больших резервуарах редко дают результат.
В общепринятых источниках смешивания скорость пилообразного диспергирования составляет от 18 до 25 м/с. При скорости ниже 15 м/с агломераты выдерживают проход. При скорости выше 25 м/с дополнительная энергия в основном переходит в тепло, воздухововлечение и более быстрый износ зубьев, а не в более тонкое шлифование.
Типичные окна окружной скорости в зависимости от типа мешалки (м/с)
Диапазоны отражают общепринятую практику смешивания; подтвердите пробным путем.
Масштабирование следует тем же цифрам. Поддерживайте постоянную скорость наконечника, когда речь идет о диспергировании, и сохраняйте постоянную мощность на единицу объема, когда речь идет о смешивании или взвешивании твердых частиц. Это частая причина, по которой пилотную партию невозможно воспроизвести в промышленном масштабе.
 Высокоскоростной диспергатор серии TOPA005 FS1 Основываясь на многолетнем опыте и уникальных технологиях Top, а также на применении передовых технологий измерения и анализа, мы разработали высокоэффективные рабочие колеса с... Посмотреть продукт →
Подбор лезвия в зависимости от вязкости и загрузки твердых частиц
Вязкость при температуре процесса, а также загрузка твердых частиц определяют аппаратное обеспечение. В таблице ниже приведены практические отправные точки для первого испытания.
| Вязкость продукта | Тип лезвия | Скорость наконечника | Соотношение Д/Т | Типичная обязанность |
|---|---|---|---|---|
| До 1000 сП | Пилообразный диск | 18-25 м/с | 0,30-0,40 | Смачивание пигментов, покрытия на основе растворителей, чернила |
| 1000–5000 сП | Диск с прорезями или перфорированный. | 15-20 м/с | 0,35-0,50 | Аккумуляторная жижа, цветные пасты, агрохимикаты |
| 5000-20000 сП | Головка ротор-статора with anchor | 12-18 м/с | 0,40-0,60 | Клеи, герметики, густые пасты |
| Выше 20 000 сП | Планетарная или ленточная, а не дисковая. | 1-5 м/с | 0,60-0,90 | Пасты с высоким содержанием сухих веществ, замешивание |
Жидкость аккумулятора находится в средней полосе: высокое содержание твердых частиц, абразивный активный материал и диск с прорезями, который обычно превосходит цельную пластину, поскольку материал продолжает двигаться через поверхность диска, а не только вокруг обода. Примеры продукции собраны в нашем промышленность литиевых батарей примечания к проекту.
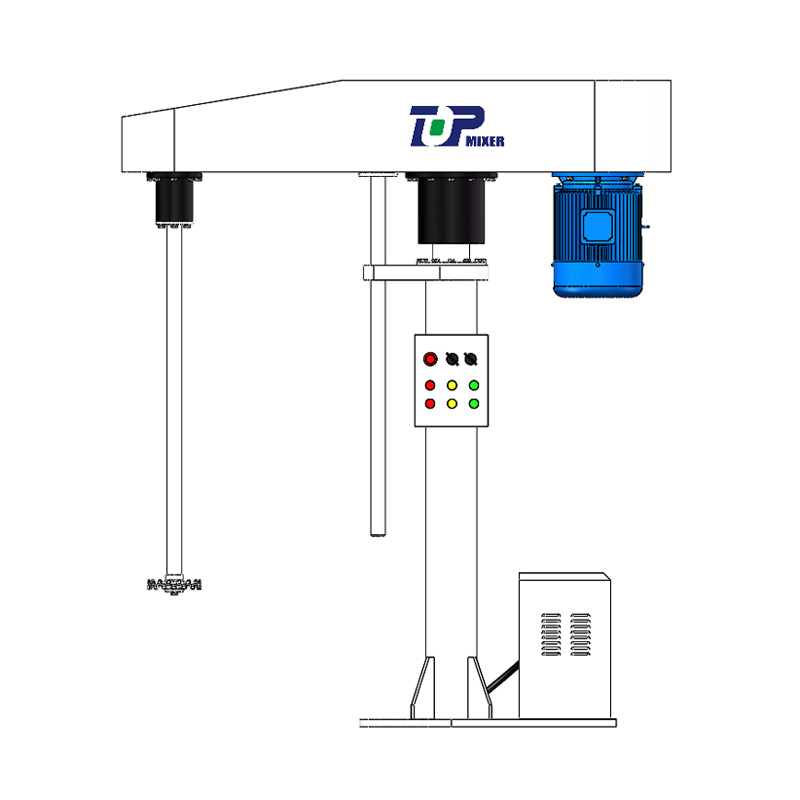 Высокоскоростной диспергатор серии TOPH51 FL Эта серия дисперсионных смесителей может быть оснащена зубчатым дисперсионным лотком для высокоскоростного перемешивания дисперсии или различными типами мешалок для перемешивания... Посмотреть продукт →
Материал, твердость и срок службы
Большинство промышленных дисперсионных дисков изготовлены из нержавеющей стали 304 или 316L. Это соответствует органическим пигментам и гигиеническим требованиям. Он не подходит для рутилового диоксида титана, оксида железа, керамических наполнителей или активного катодного материала, где абразивная суспензия может скруглить края зубьев в течение нескольких сотен часов работы.
Для абразивной работы возможны варианты: закаленная мартенситная или дуплексная нержавеющая сталь, закаленный и отшлифованный профиль зубьев или полимерное покрытие, при котором необходимо избегать загрязнения металлом. Двумя ранними признаками износа являются смещающаяся вверх тонкость помола и постепенное увеличение времени замеса. Измеряйте радиус кромки зуба во время плановых остановов: как только он достигнет примерно 0,5–1 мм, локальный сдвиг, вызывающий деагломерацию, практически исчезнет.
Баланс также имеет значение на этих скоростях. Диск, вращающийся со скоростью 20 м/с на консольном валу, превращает дисбаланс и биение в вибрацию, а затем в выход из строя уплотнения или подшипника. Поставщики, моделирующие крыльчатку и бак перед выставлением цены, используют CFD-анализ потоков например, может показать, где на самом деле находится зона с высоким сдвигом, что помогает на этапе спецификации больше, чем номинальная мощность двигателя.
 |  |
 |  |
Геометрия установки: смещение, перегородки и высота диска
Аппаратное обеспечение – это половина ответа. Позиция – вторая половина.
- Смещение вала: установите вал на расстоянии от 1/6 до 1/4 диаметра резервуара от центра. Центрированный вал в резервуаре без перегородок позволяет всей партии вращаться вместе с диском, а относительная скорость, вызывающая сдвиг, снижается.
- Перегородки: от одной до четырех вертикальных пластин, каждая шириной около одной десятой диаметра резервуара, преобразуют вращение в движение сверху вниз.
- Высота диска: от 0,5 до 1 диаметра диска над дном резервуара. Нижний заглубляет диск в осевшие твердые частицы; выше оставляет мертвый слой на основании.
- Погружение: минимум на 1,5 диаметра диска ниже поверхности жидкости, чтобы ограничить завихрение и вовлечение воздуха.
- Опора вала: длинные валы на скоростях разгона нуждаются в устойчивом подшипнике или более коротком вылете, поэтому перед заказом оборудования проверьте критическую скорость.
Изометрический вид: узел рассеивающего диска в танке
Проверка симптомов: когда тонкость помола останавливается
- Измельчение останавливается при скорости от 5 до 6 по Хегману с нормальной вязкостью: скорость вращения слишком мала или диаметр диска слишком мал для объема партии.
- Порошок всплывает и образует комки: завихрение слишком слабое или порошок подается быстрее, чем успевает его размочить.
- Мелкий у стенки, грубый в центре: вал расположен по центру или отсутствуют перегородки, поэтому шихта вращается, а не циркулирует.
- Одна сторона диска изнашивается быстрее: биение вала или несоосность муфты.
- Пенообразование и вовлечение воздуха: скорость наконечника выше 25 м/с или диск движется слишком близко к поверхности жидкости.
Если пенообразование происходит из состава, а не из рабочей точки, пеногасящую лопасть можно установить на том же валу над диспергирующим диском.
 Пеногасящая лопастная мешалка XPJ Пеногасящая лопасть XPJ представляет собой U-образную решетчатую полосу лопасти, которая механически разрушает пену, образующуюся при перемешивании, и подавляет пену. Подходит... Посмотреть продукт →
Краткий контрольный список технических характеристик
- Укажите целевую тонкость помола и метод испытания, а не только время партии.
- Укажите вязкость при температуре процесса, содержание твердых частиц и то, являются ли твердые частицы абразивными.
- Перед фиксацией диаметра диска подтвердите диаметр бака, рабочий объем и доступную длину вала.
- Зафиксируйте скорость наконечника для диспергирования и мощность на объем для смешивания и не смешивайте их.
- Укажите материал зубьев, твердость и варианты покрытия для абразивных или чувствительных к загрязнению продуктов.
- Запросите время оборота и положение зоны сдвига, в идеале подкрепленное моделированием потока, а не только номиналом двигателя.
Часто задаваемые вопросы по дисперсионным лезвиям
С какой скоростью на конце должна работать дисперсионная лопасть?
Большинство пилообразных дисперсионных дисков имеют скорость на кончике зуба от 18 до 25 м/с. Агломераты со скоростью ниже примерно 15 м/с выдерживают проход; выше 25 м/с дополнительная энергия в основном превращается в тепло, воздухововлечение и износ.
В чем разница между диспергирующей лопастью и смесительным винтом?
Пропеллер перемещает объем, рассеивающая лопасть создает локальный сдвиг. Пропеллеры со скоростью от 3 до 8 м/с перемешивают и суспендируют твердые частицы, а зубчатый диск со скоростью от 18 до 25 м/с разбивает агломераты на части. Смешивание пигментной пасты с помощью пропеллера не улучшит показания Хегмана.
Какой материал лучше всего подходит для абразивных пигментов?
Нержавеющая сталь 304 или 316L подходит для органических пигментов. Для рутилового диоксида титана, оксида железа, керамических наполнителей или активного катодного материала выбирайте закаленную мартенситную или дуплексную нержавеющую сталь или диск с покрытием, где загрязнение металла имеет решающее значение.
Как узнать, что дисперсионное лезвие изношено?
Следите за тем, как тонкость помола увеличивается, а время замеса увеличивается. Измерьте радиус кромки зуба при останове; как только он достигнет примерно 0,5–1 мм, сдвиг исчезнет, и диск следует повторно заточить или заменить.
Может ли один диск обеспечить как смачивание, так и тонкое диспергирование?
Он может обрабатывать обе стадии в одном сосуде, если порошок добавляется под сильным вихрем, а скорость наконечника поддерживается вблизи верхней границы диапазона. Она не может заменить бисерную мельницу, поскольку диск не измельчает первичные частицы ниже размера агломерата.
Почему партия дисперсии нагревается и пенится?
Обычно скорость наконечника превышает 25 м/с, диск находится слишком близко к поверхности жидкости или слишком мало свободной жидкости. Опустите диск, уменьшите скорость или разделите добавление на два этапа.
Большинство проблем дисперсии оказываются проблемами геометрии. Проверьте скорость наконечника, диаметр диска, состояние зубьев и положение лезвия, прежде чем добавлять время или мощность в партию. Если цифры требуют второго мнения, наши инженеры проверяют геометрию резервуара, вязкость продукта и целевые показатели крупности в сравнении с диапазоном диспергаторов и возвращаются с конкретными настройками для испытаний.


- Номер 118, проспект Ччуанъе, район Цзешоу, город Гаою, округ Янчжоу, провинция Цзянсу, Китай
- [email protected]
- Стационарный телефон: +86-0510-83383966 +86-0510-83390667
- Телефон: +86-0510-83390667
- Г-н Чэнь: +86-18061519769 Г-н Сюй: +86-13706183972
- Г-н Лу: +86-18915337056
- Ссылка на товар
- Миксер с верхним входом
- Миксер с нижним входом
- Миксер с боковым входом
- ЗАРЕГИСТРИРОВАТЬСЯ
- Зарегистрируйтесь, чтобы первыми узнавать последние новости от Top Intelligent Technology
- Подписаться

